Kvalita a problémy soustruhů Cyrrtec (Flexiturn 2260VBLE V3)

Vse o konvencnich strojich, nic o jejich prestavbe na cnc
Odpovědět
testone
Sponzor fora
Příspěvky: 7624
Registrován: 3. 12. 2010, 5:56
Bydliště: Slaný

24. 9. 2026, 9:25

Milan199 píše: 24. 9. 2026, 8:55
pafik píše: 24. 9. 2026, 8:39 Už chápu, o který radius jde. .....
Ostří na SK nástrojích je omleté.......
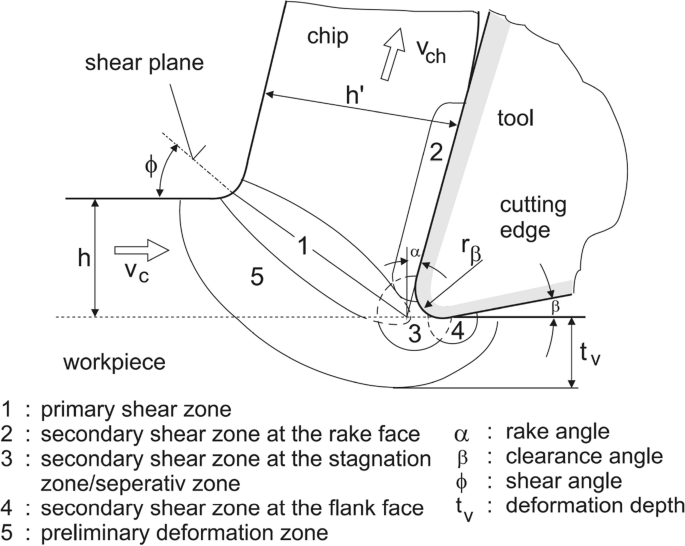
někde na trubce - odkaz je i tady někde na foru - je video na kterém je asi pomoci mikroskopu (???) natočeno jak se v reálu tvoří špona na tom zakulaceném ostří a je z toho jasné proč posuv musí být výrazně větší než je radius toho ostří
....
možná si někdo vzpomene kde to je a dá sem odkaz
Obvykle se dějí věci obvyklé. Méně často se dějí věci neobvyklé a zcela vyjímečně se dějí věci vyjímečné...
Masturn 40 CNC, Hermle UWF1200H CNC a pár klasik
http://www.radialengine.cz" onclick="window.open(this.href);return false;
http://www.autopejsek.cz" onclick="window.open(this.href);return false;
Sancho Panza
Příspěvky: 1452
Registrován: 6. 3. 2021, 12:50

24. 9. 2026, 9:45

pafik píše: 24. 9. 2026, 8:39 Už chápu, o který radius jde. Nicméně, ten rádius se nemění, ať už se ubírá 0,5 mm nebo 2 mm. Takže mi nějak uniká pyžonta.
S tím samozřejmě nelze nesouhlasit (že někomu něco uniká).
A že se ten radius (poloměr zaoblení ostří po omletí) po délce břitu nemění - no, obvykle sice ne, ale často se to při omílání dodržet nepodaří. Ovšem s hloubkou řezu, se obvykle mění i geometrie utvařeče (rozměry, tvar a příčný profil - geometrie toho "žlábku") - takže s změnou hloubky řezu se mění způsob, kterým se ta tříska deformuje - což je opět pečlivě navržené tak, aby při změnách hloubky řezu se tříska "motala" (lámala) jak se chce. U řady nožů (zejména těch co nejsou na čisto) je dokonce ten "žlábek" obecný a složitý 3D tvar.
A mj. třeba zrovna je to i na tom starým UM od prametu - co jsi sem nalinkoval.
https://eshop.lutoma.cz/pic_zbozi/wcmt0 ... m-8030.jpg
Takže ono to zdaleka není tak jednoduché, jak si někteří myslí - to by totiž pak ty destičky mohl vyrábět každý kdo má otvor a všechny by se chovaly stejně - včetně ceny.
Uživatelský avatar
pafik
Příspěvky: 3222
Registrován: 10. 2. 2013, 5:07
Bydliště: Praha 4

24. 9. 2026, 9:51

To je sice teorie, ale vyplývalo by z ní, že pokud se napoprvé/napodruhé/... netrefím úběrem 2 mm na předepsaný rozměr, tak musím a) vyměnit nůž b) přehodit obrobek na jiný stroj (brusku nakulato) c) zažít znovu.
Varianta a) je logická při přechodu z hrubování na dokončování, ale když se ani při dokončování netrefím na správný průměr, tak mám udělat co?
Sancho Panza
Příspěvky: 1452
Registrován: 6. 3. 2021, 12:50

24. 9. 2026, 9:54

testone píše: 24. 9. 2026, 9:25
Milan199 píše: 24. 9. 2026, 8:55
pafik píše: 24. 9. 2026, 8:39 Už chápu, o který radius jde. .....
Ostří na SK nástrojích je omleté.......
někde na trubce - odkaz je i tady někde na foru - je video na kterém je asi pomoci mikroskopu (???) natočeno jak se v reálu tvoří špona na tom zakulaceném ostří a je z toho jasné proč posuv musí být výrazně větší než je radius toho ostří
....
možná si někdo vzpomene kde to je a dá sem odkaz
Ono je to ještě daleko složitější. U běžného břitu v stabilním řezu, se materiál "rozděluje" ještě před a nad vlastním břitem - vlivem deformačních sil při vzniku třísky po utvařeči. Takže teoreticky pak vlastní břit vlastně je ve "vzduchu" a má tudíž nekonečnou životnost a to, že je na něm nějaký radius, je vlastně jedno (teda lepší než mít nedefinovatelně vylámané "něco"). Ovšem tohle platí jen a pouze pro dostatečně silné třísky (velikost posuvu) a stabilní stav - kde se tříska periodicky nepěchuje a nevzniká nárůstek. Což u třísky o průřezu 0.01x4.5mm s naprostou jistotou platit nebude - proto taky břit nože na tenké (z hlediska posuvu) třísky musí vypadat úplně jinak než kudla na hrubování.
Sancho Panza
Příspěvky: 1452
Registrován: 6. 3. 2021, 12:50

24. 9. 2026, 9:57

pafik píše: 24. 9. 2026, 9:51 To je sice teorie, ale vyplývalo by z ní, že pokud se napoprvé/napodruhé/... netrefím úběrem 2 mm na předepsaný rozměr, tak musím a) vyměnit nůž b) přehodit obrobek na jiný stroj (brusku nakulato) c) zažít znovu.
Varianta a) je logická při přechodu z hrubování na dokončování, ale když se ani při dokončování netrefím na správný průměr, tak mám udělat co?
Vůbec nechápu o čem je řeč. (první věta)
Vyměnit obsluhu obráběcího stroje za živočicha, co má větší zkušenosti (strávil více hodin u stroje, než na ynternetu). (věta druhá).
Milan199
Příspěvky: 3693
Registrován: 18. 8. 2010, 9:04

24. 9. 2026, 11:55

pafik píše: 24. 9. 2026, 9:51 To je sice teorie, ale vyplývalo by z ní, že pokud se napoprvé/napodruhé/... netrefím úběrem 2 mm na předepsaný rozměr, tak musím a) vyměnit nůž b) přehodit obrobek na jiný stroj (brusku nakulato) c) zažít znovu.
Varianta a) je logická při přechodu z hrubování na dokončování, ale když se ani při dokončování netrefím na správný průměr, tak mám udělat co?
Je celkem běžné, že se jednou kudlou hrubuje // dle možností mašiny , upnutí , .... // a jinou kudlou to děláš načisto. Přitom se mohou řezné podmínky značně lišit. Na ty dokončovací operace potřebuješ nástroj poměrně ostrý, který by pro hrubování nebyl vhodný a určitě by měl bídnou životnost. Pouze "ostrý" nástroj je schopen odebírat malou třísku 0,2 a méně. Částečně otupený nebo nevhodný // hrubovací // nástroj třísku spolehlivě neodřezává, ale pěchuje ji pod sebe což má za výsledek mizerný povrch a horší přesnost i na tuhém stroji.
Uživatelský avatar
pafik
Příspěvky: 3222
Registrován: 10. 2. 2013, 5:07
Bydliště: Praha 4

24. 9. 2026, 12:08

Milan: to je jasný, tomu rozumím (až na to, že na těch malejch strojích se to hrubování dělá dost těžko). Obvykle chtěj utéct ze stolu. Nicméně někteří apriori kritizují to soustružení pětistovkovou šponou přes celou délku destičky (mě se to teda taky nelíbí, já bych to takhle neudělal, už proto, že můj soustruh nemá strojní posuv 0,05 mm/otáčku), aniž by tušili, jakej má ta destička utvařeč. Možná existují utvařeče, pro které je to v pořádku. Viz třeba FM, Ten má regulérně posuv 0,08 mm:
utv-fm.jpg
Uživatelský avatar
robokop
Site Admin
Příspěvky: 23421
Registrován: 10. 7. 2006, 12:12
Bydliště: Praha
Kontaktovat uživatele:

24. 9. 2026, 1:00

Proto se tu mnohdy doporucuji desticky na nerez kterazto vyzaduje ostrejsi hrany. Nebo obecne dokoncovaci ktere jsou samozrejme idealni. Ty jsou prave stavene na mensi prisuv a posuv. A jsou tedy vpodstate jedine pouzitelne na techto malych strojich. Hrubovaci sedticky tyhle stroje proste nemaji sanci utahnout.
Vsechna prava na chyby vyhrazena (E)
Milan199
Příspěvky: 3693
Registrován: 18. 8. 2010, 9:04

24. 9. 2026, 1:22

pafik píše: 24. 9. 2026, 12:08 Milan: to je jasný, tomu rozumím (až na to, že na těch malejch strojích se to hrubování dělá dost těžko). Obvykle chtěj utéct ze stolu. Nicméně někteří apriori kritizují to soustružení pětistovkovou šponou přes celou délku destičky (mě se to teda taky nelíbí, já bych to takhle neudělal, už proto, že můj soustruh nemá strojní posuv 0,05 mm/otáčku), aniž by tušili, jakej má ta destička utvařeč. Možná existují utvařeče, pro které je to v pořádku. Viz třeba FM, Ten má regulérně posuv 0,08 mm:
utv-fm.jpg
Já mám jenom malý stroje. "Velký" soustruh má u mě 2,2 kW a univerzálku 125. Plátky UM používám docela často. V provedení DCMT 07 u mě obrobí tak 95 % soustružničiny.

Soustružit celou řeznou hranou destičky asi není dobré. Bude to hodně náchylné na kvalitní upnutí a bude to mít tendenci se rozdrčet. Na to opravdu nejsou ty destičky stavěné. Podle materiálu a upnutí hrubuji někde mezi 0,06 a 0,12 mm/ ot . Hloubka třísky je limitována také poměrně malým výkonem vřetene. Na nějakém průměru 50 to bude okolo 3 mm // tříska - ne průměr //.

Na soustružení načisto // ocel // ale příliš malý posuv také není dobrý. Na ocel bych volil hloubku třísky cca 0,1 a posuv 0,05 až 0,1.

Je to všechno hrozně proměnné podle stroje, materiálu, nástrojů ...
RaS
Příspěvky: 8997
Registrován: 26. 3. 2009, 9:12
Bydliště: Úvaly

24. 9. 2026, 2:29

Milane co je v tvém podání malý stroj?
ono jak už bylo zmíněno, když jsou převody, nejsou vůle tak to čemu někdo se zkušenosti říká, že to jde se prostě na čínské Promě udělat nedá ani s dvěma životy zkušeností

nejlepší na celé diskuzi je, že vlastně dotyčný ani neví co chce obrábět, když to nepůjde ze železa tak to půjde z hliníku pak máme ještě plasty, dřevo, mrkev, banán :D , když to nebude mít 100mm průměr tak to bude mít 50 a nebo třeba 10 :D
ale 100% ví, že nemá prachy na nic jiného než na tu čínu, takže logicky žádnej argument nebere, protože to prostě chce..
věčný rýpal,který musí mít poslední slovo, odpůrce low-cost zařízení končících v naprosté většině případů v hromadě šrotu
uživatelé hýbátek, kteří mají z mých příspěvků celoživotní trauma nechť si mé příspěvky VYPNOU
Odpovědět

Zpět na „konvenční soustruhy“